
Hvernig má draga úr brotthlutfalli við notkun SBS í fjöldaframleiðslu?
Hátt brotthvarfshlutfall íSBSFramleiðslukostnaður í massaframleiðslu kostar raunverulegan pening. Hvert gallað hlutabútur þýðir sóað efni, sóaðan tíma og sóað vinnu. Góðu fréttirnar eru að úrgangur er ekki handahófskenndur. Þú getur stjórnað honum.
Til að draga úr brotthvarfsþáttum íSBSFyrir fjöldaframleiðslu þarftu stöðugt hráefni, stýrða blöndunarformúlu og staðlaða framleiðsluþætti. Flestir gallar stafa af litlum breytingum á einum af þessum sviðum. Finndu veikasta hlekkinn fyrst og byggðu svo upp samræmi í öllu ferlinu. [1][2]
Þetta hljómar einfalt, en margar verksmiðjur eiga enn í erfiðleikum með það. Ég langar að fara með þig í gegnum raunverulegar orsakir úrgangs, skref fyrir skref. Í lokin muntu sjá hvar flestir framleiðendur missa stjórnina og hvernig hægt er að ná henni aftur.
Hvaða meginþættir valda háu brotthvarfs-hlutfalli við massavinnslu SBS?
Skrap kemur ekki aðeins frá einum slæmum hópi. Það byggist upp úr smávægilegum vandamálum í öllu ferlinu. Flest teymin sjá þetta ekki fyrr en afköstin lækka.
Háar úrgangshlutföll á meðanSBSFramleiðsla í stórum stíl stafar yfirleitt af samspili ýmissa þátta. Óstöðugt hráefni, óstöðugar blöndunaraðstæður, slök ferlisstýring, slit á búnaði og vana starfsmanna koma allir að málinu. Engin einhver orsök virkar ein síns liðs. Saman magna þeir upp bilunarhlutfallið. [1][2][3]
Þættirnir sem vinna saman
Ég minnist viku þar sem brotthvarfshlutfallið hjá okkur hækkaði úr um 3 prósent í næstum 9 prósent á einni nóttu. Fyrst kenndum við nýja starfsmanninn á næturvaktinni um það. En þegar við skoðuðum skrár, höfðu þrennt breyst á sama tíma. Birgirinn hafði sent aðeins öðruvísi lotu af hráefni. Blandara hafði ekki verið yfirfarinn í tvo mánuði. Og næturvaktin hafði sleppt hefðbundinni viskositetsathugun til að spara tíma. Ekkert af þessum þremur atriðum hefði fyrir sig valdið stökkinu. Saman höfðu þau það.
Samkvæmt mínum reynslu veldur lítil breyting á einum vinnustigi sjaldnast krísu eitt og sér. Vandræðin byrja þegar nokkrar smávægilegar breytingar fara saman á sama tíma. Örlítið öðruvísi hráefnisloti mætir vélinni sem er í aðeins of háum hita, og starfsmaður sem sleppir skoðun. Þá hækkar útskúfunarhlutfallið.
Ég skoða fimm svið þegar vandamál með brotthvarf kemur upp. Hvert og eitt af þessum sviðum hefur áhrif á hitt, svo ég fjalla aldrei um þau sem sjálfstæð vandamál.
|
Þáttur |
Hvað getur farið úrskeiðis |
Árangur á línunni |
|
Hráefni |
Breyting milli lota |
Ósamræmi í bráðnunareiginleikum |
|
Blandunarformúla |
Rangur hlutfall eða tímasetning |
Veikir eða ójafnir hlutar |
|
Vinnsluskilyrði |
Hlýnun eða þrýstingsdrift |
Beygja, tómarúm, stutt skot |
|
Búnaður |
Slit, léleg viðhöld |
Endurteknir gallar |
|
Starfsmannapróf |
Skiptir skrefum, flýtt fyrir athugunum |
Missa af snemmbúnum viðvörunum |
Þegar ég rek skrautspírur til uppruna þeirra snertir það næstum alltaf tvær eða fleiri raðir í þessum töflu á sama tíma. Þess vegna leysir að laga eitt og eitt mál sjaldnast allt vandamálið.
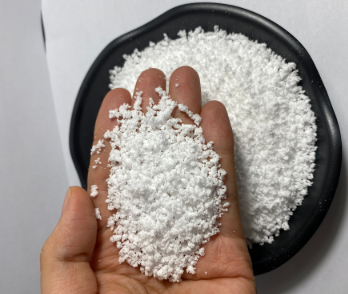
Hvernig á að aðlaga blöndunarformúluna til að draga úr gallaðum SBS-hlutum?
Slæm formúla lítur ekki alltaf illa út á pappír. Hún sýnir aðeins veikleika sína þegar línan er komin í fullan gang.
Til að draga úr gallaðum SBS-hlutum, skal aðlöguð blöndunarformúla byggð á raunverulegum framleiðslugögnum, en ekki eingöngu á rannsóknarstofuprófunum. Örfáar breytingar á hlutfalli, blöndunartíma eða hitastigi geta breytt flæði efnisins. Prófið breytingar á formúlunni við raunverulegan framleiðsluhraða áður en þær eru festar. [2][3]
Af hverju veldi í rannsóknarstofu tryggir ekki veldi í línu
Ég fylgist náið með samsetningu og samræmi, því það er hér sem mörg vandamál byrja. Þegar sambland af SBS er ekki stjórnað með ströngum hætti geta litlar breytingar á hlutföllum innihaldsefna eða blöndunartíma breytt hegðun efnisins þegar það kemur að vinnslustiginu.
Þess vegna lít ég aldrei á breytingu á formúlu sem eina skiptis rannsóknarverkefni. Formúla sem virðist fullkomin í litlum prufusmíði getur samt brugðist þegar hún kemst upp í fullan framleiðsluhraða, við meiri skurðkrafti eða lengri keyrslutíma. Ég prófa alltaf nýja formúlu við sömu aðstæður og í daglegri framleiðslu, ekki bara í stýrðu rannsóknarhúsi.
Taflan hér að neðan sýnir hvernig ég ber saman breytingar á formúlum áður en ég samþykki þær til notkunar fyrir alla línu.
|
Prófunarstig |
Það sem ég skoða |
Af hverju þetta skiptir máli |
|
Labhópur |
Grunnfræðileg eðlisfræði |
Staðfestir að formúlan virkar |
|
Prófkeyrsla |
Atferli við raunverulegan hraða |
Afhjúpar falin flæði vandamál |
|
Full framleiðsla |
Samræmi yfir klukkustundir |
Staðfestir langtíma stöðugleika |
Að sleppa forprófuninni er algengasti gallinn sem ég sé. Það virkar hraðar, en það kostar yfirleitt meiri tíma seinna.
Getur val á gæðaflokki hráefnis haft áhrif á brotthlutfall SBS-vöru?
Efni getur litið rétt út á gagnaskránni en samt valdið vandræðum í framleiðslunni. Þessi munur milli pappírs og raunveruleika kemur mörgum teymum á óvart.
Já, val á gæðaflokki hráefnis getur beint haft áhrif á brotthvarfsprósentu SBS-vöru. Gæðaflokkur sem skilar góðum árangri í smáprófunum kann að sýna óstöðugleika við meira magn. Að velja gæðaflokk sem passar við vinnsluferlið, en ekki eingöngu samkvæmt forskriftarskírteini, dregur úr óþarfa breytileika. [1][2]
Að passa stig við ferli, ekki bara við forskrift
Ég tel að val á gæðaflokki hráefnis skipti meira máli í fjöldaframleiðslu en margir gera sér grein fyrir. Eitt og sama efni kann að virka fullkomið á blaði. Hins vegar geta jafnvel litlar breytingar á samræmi eða vinnslu leitt til vandamála þegar framleiðslan eykst.
Fyrir nokkrum árum vann ég með verksmiðju sem skipti yfir í ódýrari SBS-gerð til að draga úr kostnaði. Í smáprófunum virtist allt vera í lagi. Þegar farið var að framleiða í fullri stærð hækkaði brotthvarfsþátturinn innan tveggja vikna. Nýja gerðin sýndi meiri breytileika milli lota en gagnasíðan gaf til kynna. Það tók næstum mánuð að rekja brotthvarfsþáttinn aftur til þessarar breytingar, því á pappír virtist ekkert vera að. Eftir að þeir skiptu aftur yfir í upprunalegu gerðina lækkaði brotthvarfsþátturinn aftur niður í venjulegt horf á örfáum dögum.
Þess vegna skoða ég ekki eingöngu tæknilegar gagnasíður þegar ég vel stig. Ég skoða einnig hvernig viðkomandi stig hegðar sér innan nákvæmlega þess ferlis sem það mun fara í gegnum. Stig sem leyfir aðeins meiri tollerans en er jafnan sterkt, skilar sér oft betur í fjöldaframleiðslu. Þetta á við um stig með strangari töluleg markmið en minni sannaða stöðugleika.
Framleiðendur sem draga úr óþarfa breytileika eiga yfirleitt eina sameiginlega venju. Þeir velja efni sem virka áreiðanlega með núverandi vinnsluferli, í stað þess að leita að gæðaflokknum með bestu tölurnar á pappírnum. Sú einstaka venja getur komið í veg fyrir stóran hluta af forðanlegum úrgangi áður en framleiðsla hefst.
Hvernig má staðla framleiðsluferlin til að draga úr SBS-úrgangi í langtímaframleiðslu?
Framleiðsla til lengri tíma launar stöðugleika meira en einhver einn úrbót. Án staðla getur hver vakt lúmskt færst í aðra átt.
Stöðlun framleiðsluferla dregur úr SBS-úrgangi með því að halda ferlaskrefum, breytum og flutningi efnis eins milli vaktanna. Skýrar verklagsreglur og regluleg eftirlit draga úr litlum frávikum sem safnast upp í úrgang með tímanum. Stöðlarnir eiga samt að leyfa aðlögun, en frá stöðugu upphafsstigi. [2][4][5]
Að byggja upp endurtekandi grunnstoð
Fyrir langtímaframleiðslu tel ég að stærsta tækifærið komi oft frá staðli. Skýrar rekstrarferlar, stöðugir vinnsluþættir, samræmd meðhöndlun hráefna og regluleg eftirlit hjálpa öllum til að draga úr óþarfa breytileika í framleiðslu. [2][4]
Stöðlun þýðir ekki að ferlið þurfi aldrei aðlögun. Það þýðir að aðlögunin á sér stað út frá stöðluðum og endurteknum grunni, í stað þess að byggja á tilgátum. Þegar hver vinnutími fylgir sömu skrefunum verður mun auðveldara að koma auga á raunverulega orsökina fyrir skyndilegri aukningu í úrgangi, vegna þess að færri breytur eru að breytast á sama tíma.
Hér er hvernig ég ber saman óstaðlaða línu og staðlaða.
|
Svæði |
Án staðlaðra aðgerða |
Með staðlaða aðgerðir |
|
Skipti á vaktir |
Ósamræmi í nótum |
Skýr, endurtekin gátlisti |
|
Stillingar fyrir breytur |
Aðlagað með minni |
Dokumenterað og læst |
|
Meðhöndlun efnis |
Fer eftir rekstraraðila |
Föst ferli fyrir alla |
|
Vandamálsleiðrétting |
Erfitt að einangra orsökina |
Auðveldara, færri breytur |
Í fjöldaframleiðslu SBS koma lægri úrgangshlutföll yfirleitt af betri ferlastýringu, en ekki einfaldlega af breytingu á hráefninu. Markmiðið er að sjá hvar breytileikinn hefst. Þetta hjálpar okkur að tengja hráefni, formúlun, vinnslu og daglegan rekstur á skilvirkan hátt. [1][2][4]
Niðurstaða
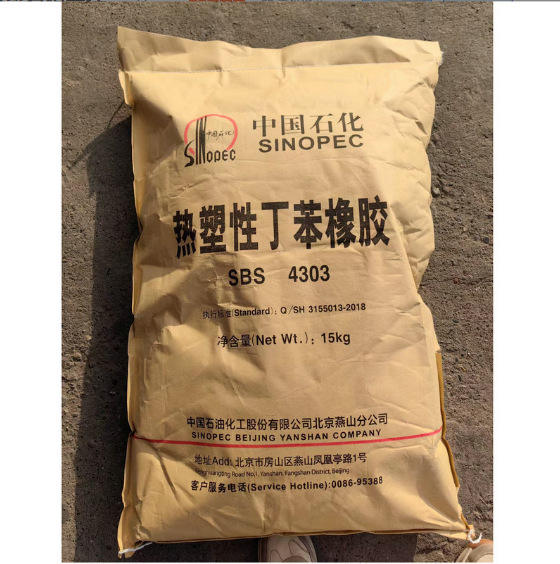
Lægri brotahlutföll SBS koma af ferlaskipulagi, ekki eingöngu af breytingum á efnum. Lagaðu veikasta hlekkinn og staðlaðu síðan allt kerfið. Hjá Yudahang vinnum við daglega með framleiðendum. Við hjálpum þeim að tengja hráefni, formúlur og ferla í eitt stöðugt kerfi.
Tilvísanir
[1] Holden, G., Kricheldorf, H. R., og Quirk, R. P. (Ritstjórar). Hitaföst plastefni: Handbók um blokkarstöðuafleiður. Hanser Publishers.
[2] Morton-Jones, D. H. Plastvinnsla. Springer Science & Business Media.
[3] White, J. L., og Potente, H. Verkfræði með gúmmí: Hvernig á að hanna gúmmíhluta. Hanser Publishers.
[4] Montgomery, D. C. Inngangur að tölfræðilegum gæðaeftirliti. Wiley.
[5] Juran, J. M., og Godfrey, A. B. (Ritstjórar). Gæðahandbók Juran. McGraw-Hill.
[6] Kirk-Othmer Encyclopedia of Chemical Technology. Plastvinnsla og elastómeraefni. Wiley.